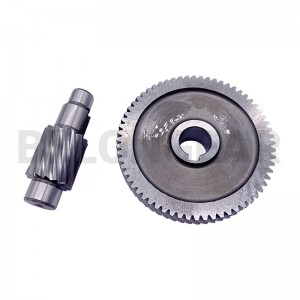
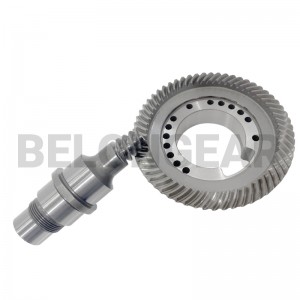
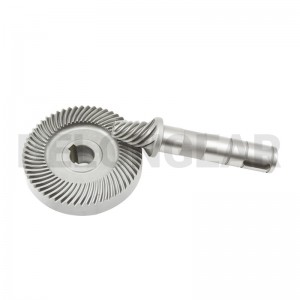
나선형피니언 샤프트헬리컬 기어박스 내에서 가장 중요한 고속 입력 부품으로, 부드럽고 조용한 작동을 보장하면서 토크를 전달하는 역할을 합니다.벨론 기어당사는 극도의 표면 경도와 코어 인성을 균형 있게 갖춘 피니언 샤프트 엔지니어링을 전문으로 하며, 특히 고하중 산업용 감속기에 흔히 발생하는 축 방향 및 방사형 하중을 견딜 수 있도록 설계합니다.
중국 10대 기어 기업 중 하나로서의 입지를 활용하여, 당사는 원자재 단조부터 최종 톱니 연삭에 이르기까지 수직 통합 제조 시스템을 제공함으로써 354mm 길이 시리즈와 같은 모든 샤프트가 글로벌 동력 전달 산업의 최고 기준을 충족하도록 보장합니다.
354mm 헬리컬 피니언 샤프트를 가공하려면 긴 구간에 걸쳐 동심도와 피치 정확도를 유지하기 위해 특수 장비가 필요합니다.
- CNC 호빙 및 연삭: 당사는 고속 CNC 호빙을 사용하여 초기 치형을 형성한 후, 정밀 연삭을 통해 ISO 6 또는 ISO 7 등급의 정밀도를 달성합니다.
- 미세 형상 수정: 354mm 적용 분야에서 발생할 수 있는 축의 처짐을 보정하기 위해 당사 엔지니어들은 다음과 같은 방법을 적용합니다.치아 크라운 및 납 수정이는 부하 시 최적의 접촉 패턴을 보장하여 NVH(소음, 진동 및 불쾌감)를 줄입니다.


점검

보고서

패키지


저희 비디오 쇼
여기에 메시지를 작성하여 보내주세요.